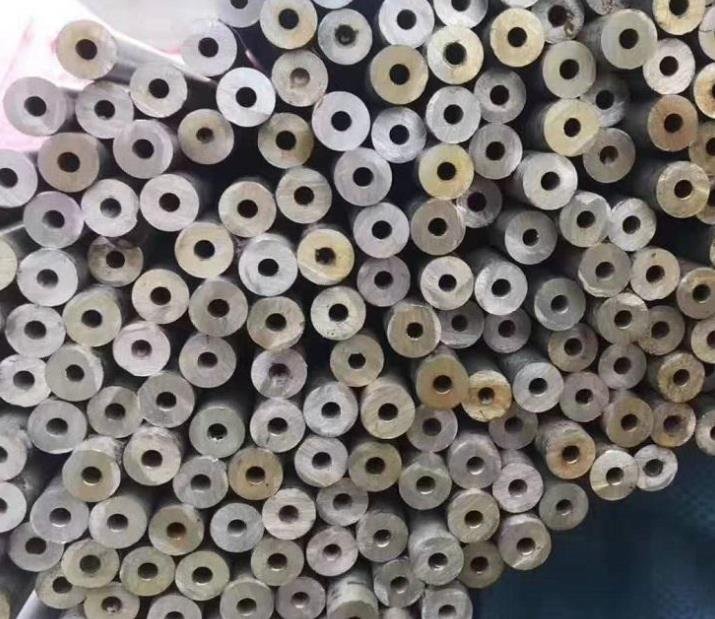
必须用无缝管的情形是:承压或存在脉冲疲劳、介质需要保压、后续要做配合面加工、关键尺寸要求 0.02mm 级精度。这四类之外的装饰件、一般结构件与低压常压流体,焊管可以替代。
两者材质可以完全相同,差别在成型工艺:无缝管由整支圆钢穿孔后冷拔或冷轧成型,管体没有纵向焊缝;焊管由带材卷曲后沿纵向焊接成管。工程合规性以设计文件与相关标准为准。
无缝管和焊管到底差在哪?
差在成型工艺,不在材质。无缝管是整支圆钢穿孔后经冷拔或冷轧成型,管体本身没有纵向焊缝;焊管是带材卷曲后沿纵向焊接成管。同牌号、同外径壁厚的两支管,材质可以一样,差别全在那条焊缝以及它带来的整条工序链上。
| 对比项 | 无缝管与焊管的差异 |
|---|---|
| 成型工艺 | 无缝管:整支圆钢穿孔后冷拔或冷轧成型;焊管:带材卷曲后纵向焊接成型 |
| 纵向焊缝 | 无缝管无;焊管有一条贯穿全长的纵向焊缝 |
| 承压与疲劳 | 无缝管通常更优;焊管视焊缝质量而定 |
| 尺寸精度 | 无缝管冷拔可达较高精度,小尺寸误差可控 0.02mm;焊管一般为常规精度 |
| 相对成本 | 无缝管相对较高;焊管相对较低 |
| 典型用途 | 无缝管:承压、精密流体、液压气动、结构件;焊管:装饰、一般结构、低压流体 |
读表要注意口径:本表为一般性对比,不作为具体工程的合规判定依据,工程合规性需以设计文件与相关标准为准。公司无缝管常规现货外径约 3mm–159mm、壁厚约 0.15mm–10mm,现货规格 2000 余种,以小尺寸精密管为主。
什么情况下必须用无缝管?
以下 5 种情况按「先看压力、再看介质」排序,命中任何一条,按现行做法应优先选无缝管。
| 出现这种情况 | 怎么判断与处理 |
|---|---|
| 设计压力较高,或存在脉冲、交变载荷 | 按设计文件选无缝管;焊缝是疲劳裂纹的优先起源位置,交变工况下不做替代 |
| 介质为气体、液压油,或需要长时间保压 | 优先无缝管;泄漏风险集中在焊缝,无缝管没有这条路径 |
| 后续要加工成缸筒、活塞配合面或做深孔工序 | 选无缝管;焊缝区组织与硬度不均匀,加工后易出现尺寸与表面差异 |
| 关键尺寸要求严格,需 0.02mm 级配合面 | 选冷拔无缝管;焊管为常规精度,达不到这个量级 |
| 停机代价高,拆换一次的成本远高于材料差价 | 选无缝管;把可靠性与拆换成本一并折进总成本 |
第 5 条最容易被漏算。判断方法不是比单价,而是问一句:这条管路如果三年内漏一次,停产、拆装与返工的总额是多少。总额明显高于材料差价时,无缝管就是便宜的那个。规格、精度与交期以最新规格表及合同为准,详见 不锈钢无缝管。
什么情况可以选焊管?
这一节要说清楚:焊管不是「低配」,在下面 3 类场合它就是正确选择,硬上无缝管是多花钱。
| 出现这种情况 | 怎么判断与处理 |
|---|---|
| 装饰与外观件:护栏、扶手、展示架、家具框架 | 选焊管或装饰管;验收看表面等级、色差与拼接缝隙,不看焊缝 |
| 一般结构件、非承压支架与骨架 | 选焊管;按结构强度核算即可,不必按承压件对待 |
| 低压或常压流体,对长期保压没有严格要求 | 可选焊管;卫生管品类有缝、无缝均有,表面与洁净度按合同标准验收 |
三类的共同点很清楚:不承压、不交变、不需要高精度配合面。这时焊管的成本与交期优势是真实的——公司无缝管现货规格常规订单 3–7 天交付,非标定制还要排产,焊管交期通常更快。装饰管品类另有自己的精度口径:批次尺寸偏差可控制在 ±0.05mm 以内(以实测为准),关注点是方管拼接缝隙与框架方正度,见 不锈钢装饰管。
焊缝会不会成为薄弱点?
会,但要先分清是哪种失效。焊缝及热影响区的组织与母材不同,是腐蚀、疲劳与开裂的优先发生位置。这不是说「焊管一定坏」,而是说:同样条件下,焊缝先到临界点。
所以判断顺序是——先问这条管会不会承压、有没有交变、接不接触腐蚀介质;而不是先问哪个便宜。反过来,装饰件几乎不失效于焊缝,它失效于色差、划痕和拼接缝隙。把无缝管用在外观件上,多付的钱买不到对应收益,这才是真正的浪费。
尺寸精度和表面要求怎么定?
尺寸这一项常被低估。冷拔无缝管的小尺寸误差可控制在 0.02mm(以实测为准),这个量级对应的是气缸、传感器外壳、精密装配这类配合面;焊管为常规精度,用于对外观与装配间隙不敏感的部位已经足够。判据不是「越精越好」,而是「这道工序后面还要不要上机床」。
表面要求会反向影响选择。外观件要的是光亮、抛光与批次色差一致,按合同约定的表面等级与封样验收;承压件要的是内壁洁净、无超标缺陷,看的是内表面状态与按标准的检验结果。两个方向不能互相替代——把抛光当成承压件的主要指标,验收时一定扯不清。
安装时反正都要焊接,「无焊缝」还有什么意义?
这是最常被反问的一句,但两件事不在一个层面。无缝管的「无焊缝」指管体本身没有纵向焊缝、母材连续;现场安装时的环焊缝是另一回事,属于施工焊接,按工艺评定与验收标准控制。
区别在于检验点:管体带纵向焊缝时,一根管上就多了一条贯穿全长的接缝,无法靠目视全检;无缝管只在两端接口处有焊缝,数量少、位置确定、可逐一检查。所以无缝管不是「不用焊」,而是「焊缝少、位置定、可检验」。这一点在需要保压的管路上,比在装饰件上重要得多。
询价时怎么把需求说清?
说清三件事,报价才不会报错规格:工况(压力、介质、是否交变)、公差(关键尺寸与验收方式)、后续工序(切割、开孔、矫直等)。只给「304 管 20×2」这种信息,供方只能按常规口径报,验收时容易对不上。
后续工序可以一起走:切割、打孔、冲孔、开槽、激光加工、冲圆片、矫直与异型管加工均可在同厂完成,来料加工、供料加工、成品定制三种模式可选,支持先打样确认再批量,减少多厂外发带来的转运与交期衔接问题,见 不锈钢管深加工。材质证明随货、无缝管带炉批「身份证号」,批次与材质信息可查。
一句话结论
判断链是:先看是否承压与交变,再看介质是否要保压,最后看公差是否需要 0.02mm 级配合面。三条中任一条成立就选无缝管;三条都不成立、失效形式只是外观与色差,选焊管更合理。
形态定完还有一层是材质:承压管路常用 304/304L 与 316L,焊接结构件优先低碳牌号以改善焊后抗晶间腐蚀能力,两种牌号的分界见 304 与 304L 怎么选;牌号与形态的完整顺序见 304 / 304L 不锈钢管。所有规格与验收指标以合同约定、最新规格表与材质证明为准。