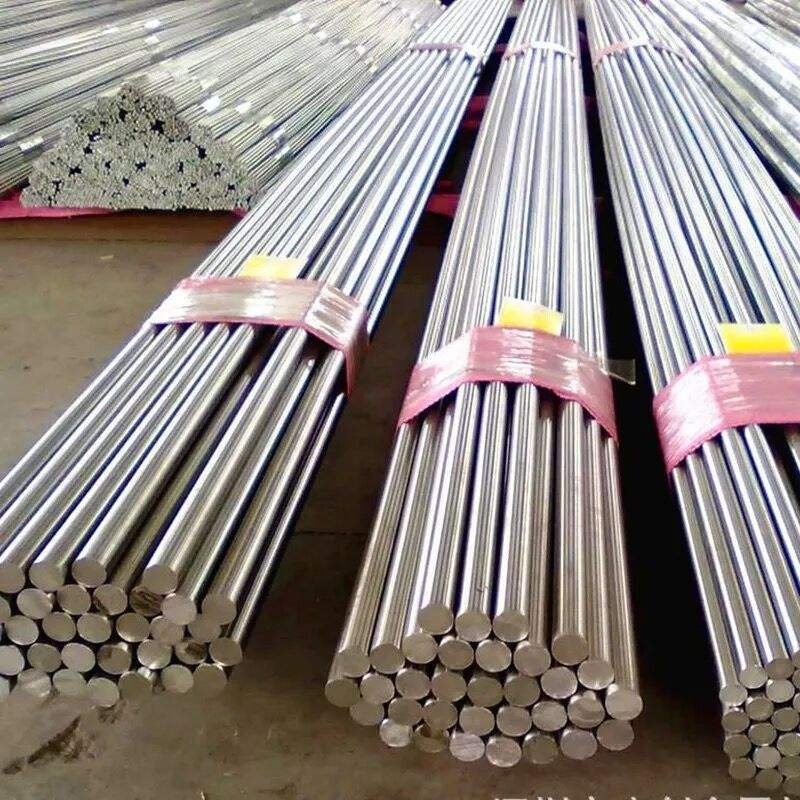
不锈钢圆棒的公差没有统一数值,它由图纸要求、检验方法与合同约定三者共同确定,本公司可按图纸要求检验,具体公差以合同约定为准。常规直径范围 φ3–30mm(批量采购常见段),更大直径供黑皮圆棒,按库存与订制确认。要提的四项是直径公差、椭圆度、长度与定尺、直线度,只写直径一项,到货才发现送料卡料时没有合同依据。
光亮棒与黑皮棒的差别不在牌号,在表面状态:黑皮棒为热轧原料状态、表面未做精整,需自行留粗加工余量;光亮棒表面光亮,外观与尺寸兼顾;研磨棒(市场也叫磨光棒)经研磨处理,尺寸精度更高、表面更光洁。所有规格、公差与验收标准以最新规格表、材质证明及双方合同为准。
不锈钢圆棒的公差是多少,为什么查不到一张通用表?
直接回答:圆棒的直径公差不是固定数值,它由三件事共同确定——图纸或用途要求、检验方法、合同约定。同一支 φ10 圆棒,用在自动车床连续送料、用在无心磨前当粗坯、用在精密轴类零件上,可接受的偏差完全不是一回事。
所以本站不列「φ3 到 φ30 各是多少公差」那种表。填出来的数字没有出处,客户拿去验收只会和生产方各说各话,最后还是要回到图纸与合同。能给的确定口径是:本公司可按图纸要求检验,具体公差以合同约定标准验收;完整的当期货源表与公差表可向业务索取。这句话听着虚,其实是唯一负责任的写法——公差是对赌条款,必须落到具体订单的纸面上。
真正要提的项只有四项,加一项表面状态。表 1 是提法与检验方式。
| 你在图纸或合同上要给的 | 怎么给、怎么检 |
|---|---|
| 直径公差 | 写标称直径加允许偏差范围,或直接给图纸;按图纸要求检验,具体以合同约定为准 |
| 椭圆度(不圆度) | 写同一断面最大与最小直径之差的上限;检验用千分尺在同一断面互成 90° 各测一次取差值,抽检比例一并写明 |
| 长度与定尺 | 写定尺长度与允许偏差,或写不定尺的区间;交货长度与结算口径均按合同约定 |
| 直线度 | 写每米允许弯曲量或全长允许值;长料自动送料必须写,必要时配矫直工序 |
| 表面状态 | 写明黑皮、光亮或研磨(磨光);黑皮棒需留加工余量时单独说明 |
表里最容易被漏掉的是椭圆度和直线度。多数采购只写直径公差,到货才发现送料卡料、磨不圆,回头追责又拿不出合同依据。这两项写与不写,成本差别在事后才显现。
不锈钢圆棒常见直径是多少,规格怎么报?
常规范围 φ3–30mm,这是批量采购的常见段,对应紧固件、轴类、标准件与五金零部件的车削件。更大直径走黑皮圆棒,按库存与订制确认,不按「做不做得了」一句话回,而是按图纸评估——能不能做取决于材质、直径、长度与后续工序的组合,单独一个直径数字说明不了问题。
报规格时报三件事:标称直径、公差等级或图纸、长度。只说「要 φ12 的圆棒」,供方无法判断你要的是黑皮原料还是研磨精料,报出来的价自然对不上,来回确认两三轮比一开始说清更费时间。
材质上可供 303、304、316L、321、310S。303 易切削适合自动车床批量件,但耐蚀性弱于 304,不能用在腐蚀环境;304 是综合性能均衡的通用奥氏体;316L 含钼,耐点蚀与耐氯离子腐蚀更好;321 含钛稳定化;310S 高铬高镍、高温抗氧化。牌号先定工况再定,别先定价格。
光亮棒、黑皮棒、磨光棒,差在表面还是差在余量?
差在表面状态,而表面状态直接决定你还要不要留加工余量——这才是真正的成本差别。
| 形态 | 表面状态 | 直径与余量的实际口径 |
|---|---|---|
| 黑皮棒 | 热轧原料状态,表面未做精整 | 供大直径黑皮圆棒,以库存与订制为准;表面留余量,需先粗加工或下料 |
| 光亮棒 | 表面光亮 | 常见直径段内可直接车削,外露件不必再抛光,外观与尺寸兼顾 |
| 易车棒 | 表面适中,切削性优化 | 303 易车棒有 φ6–30mm 供货案例;断屑稳定,适合自动车床批量车削 |
| 研磨棒(也叫磨光棒) | 尺寸精度高、表面光洁 | 有 φ3–20mm 供货案例;适合精密零件车削与无心磨 |
「磨光棒」是市场上的叫法,本站对应的形态是研磨棒,指经过研磨或磨削处理的精料。光亮、黑皮、磨光三个词经常被混着用来谈价,确认对方说的到底是哪一种,比争价格更影响结果。
余量怎么判断只有一句:下一道工序要去掉的材料多,选黑皮棒更划算;几乎不再去除材料、直接精车或装配的,选研磨棒能省掉一道粗加工;只要求外观光亮的,光亮棒够用。这三种都不是「更好的棒」,是配不同工序的棒。
椭圆度和直线度为什么要单独写进合同?
圆棒的「圆」是两个独立指标。直径公差管尺寸对不对,椭圆度管同一断面最大与最小直径差多少。一支平均直径合格但明显椭圆的棒,照样进不了自动车床的送料孔;即使进去了,夹持也会偏心,车出来的零件同轴度不稳,问题要到装配才暴露。
椭圆度没有通用上限,验收方式也得约定:千分尺在同一断面互成 90° 测两次取差值,抽检比例写进合同。这个动作很简单,写不写的差别很大。
直线度同理。长料自动送料、无心磨连续进给,直线度不够会顶料、跑偏,直接表现为停机;短料单件加工,影响小得多。需要时配矫直工序,指标按合同约定——本公司不代替客户判定合格与否,判定依据只能是双方约定的标准与方法。
下单前把哪几项写清楚,才不会来回改?
五项,写完基本不用返工:材质牌号、标称直径与公差(或附图纸)、长度与定尺要求、表面状态(黑皮/光亮/研磨)、随货证明(材质证明与炉批信息)。有后续工序的再补一句:要不要切割、开槽、矫直。棒材配套切割与开槽属常规工序,可按图纸评估。
这五项里最常被省掉的是「表面状态」和「随货证明」。省掉表面状态,供方按库存发货,可能发来一批需要你自己剥皮的黑皮料;省掉随货证明,牌号核验只能靠口头。原材料来自浦项、永兴、宝钢、新日铁等钢厂,材质证明与炉批信息随货可查,支持到厂查验。
交期上,现货规格常规 3–7 天交付,定制按排产沟通并写入合同。棒材与管材、线材、板带可合并下单、合并对账,减少供应商数量与来料检验环节。圆棒本体规格与形态说明见 不锈钢棒材;同为直径类下料的线材见 不锈钢线材;配套切割、开槽与矫直见 不锈钢深加工服务;棒材牌号怎么选另有一篇:304 棒与 316L 棒怎么选;管材公差与标准的关系见 公差标准对照。
一句话收尾:圆棒的公差要问到具体订单上,而不是问到一张通用表上;规格上有据的是常规 φ3–30mm,大直径走黑皮订制;光亮、黑皮、研磨的差别在表面与余量,选错形态当班就出问题,选错牌号要几年才锈。所有规格、公差与验收标准以合同约定、最新规格表与材质证明为准。