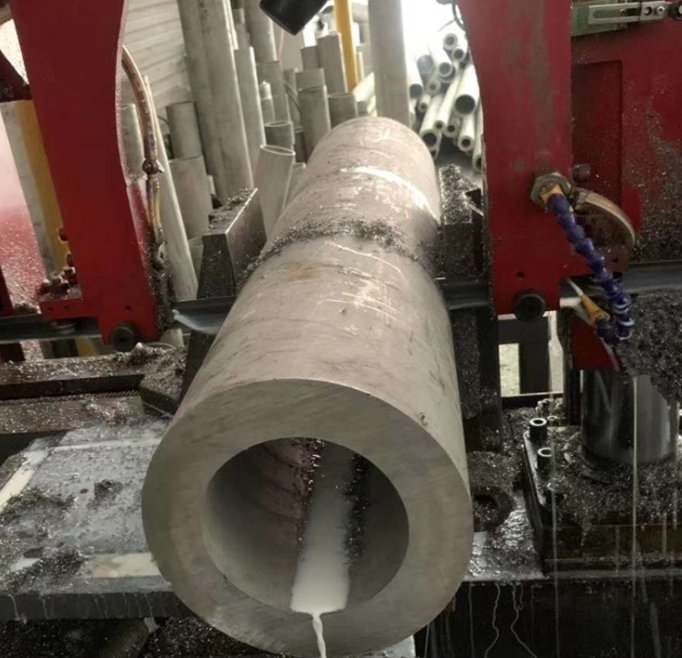
定尺按固定长度交货(料省、加价、占排产),倍尺按定尺的整数倍交货(一次切多件),不定尺按自然长度交货(价低、余料归买方)。哪种更划算取决于一个比值:余料利用率高于「1 减定尺加价幅度」,定尺省下的料钱就大于加价,该定尺;反之该买不定尺自己切。
三步落地:①按单件长度与件数算出净用料;②按定尺长度算利用率与切损率;③把切损率与定尺加价幅度对比,切损率更小选定尺,更大选不定尺。本公司按合同约定长度切割,断面与长度按合同标准验收;现货常规交期 3–7 天,定尺与加工按排产沟通,起订量按品类与规格确认,支持小批量试制与分批交付。
定尺、倍尺、不定尺到底差在哪?
三个词说的都是「交货长度怎么定」,不是材质或工艺等级。同样一支 304 管,按定尺和按不定尺买,材质证明、外径壁厚都一样,差别只在长度这一项。
定尺按约定固定长度交货,每支一样长,切下来就是成品件。倍尺是定尺的整数倍——一件 1200mm,按 6000mm 交就是五倍尺,一支切五件。不定尺按自然长度交货,长短不一,回来自己切。
| 买法 | 长度怎么定 | 余料归谁 | 适合什么 | 代价 |
|---|---|---|---|---|
| 定尺 | 合同约定固定长度,每支一致 | 供方按定尺交,尾料少 | 单件长度固定、批量稳定、要直接上自动线 | 单价含定尺加价;需排产,交期按排产沟通 |
| 倍尺 | 定尺的整数倍,一支出多件 | 切口余量归买方 | 单件较短、一件切多件、减少换刀与搬运 | 单支重、吊装与上料设备要跟得上 |
| 不定尺 | 自然长度,长短不一 | 全部余料归买方 | 单件长度不固定、可按余料灵活搭配、自己有小锯床 | 料头料尾自己承担;分选与二次切割要工时 |
本公司的口径是「按合同约定的长度切割」,定尺与倍尺都在这个范围内,能切多长、允许偏差多少按合同与最新规格表确认。断面按合同标准验收;现货规格常规交期 3–7 天,定尺与加工类订单按排产沟通。
切损率怎么算出来?
切损率不需要问供方,你自己算得出来——只用到三个量:单件长度、件数、交货长度。
第一步,算一支能切几件。件数 = 交货长度 ÷(单件长度 + 每刀切口余量),向下取整。切口余量是锯片或切割耗掉的那一小段,薄壁管可以取得很小,但不能取零。第二步,算利用率 = 件数 × 单件长度 ÷ 交货长度。第三步,切损率 = 1 − 利用率。差的那一段就是你付了钱却用不上的料。
| 单件长度 | 可切件数 | 用掉的料 | 余料长度 | 利用率 | 切损率 |
|---|---|---|---|---|---|
| 1200mm | 5 件 | 6000mm | 0mm | 100% | 0% |
| 1300mm | 4 件 | 5200mm | 800mm | 86.7% | 13.3% |
| 1500mm | 4 件 | 6000mm | 0mm | 100% | 0% |
| 1800mm | 3 件 | 5400mm | 600mm | 90.0% | 10.0% |
| 2000mm | 3 件 | 6000mm | 0mm | 100% | 0% |
| 2500mm | 2 件 | 5000mm | 1000mm | 83.3% | 16.7% |
看这张表能得出一条直觉:单件长度能整除交货长度时,切损为零;除不尽时,差多少就损多少。1300mm 与 1200mm 只差 100mm,切损率却从 0 跳到 13.3%——单件长度微调几十毫米,有时比换一家供应商省得更多。
但余料不等于废料。余料长度若还能做别的订单的短件,它就不是切损。上表 1300mm 那行的 800mm 尾段,厂里若正好有 780mm 的活儿,这 800mm 就是料而不是损。
余料利用率到多少就该改定尺?
临界点不在「利用率 80% 还是 90%」,它随供方给你的定尺加价幅度浮动。判断式只有一句:
切损率 < 定尺加价幅度 → 买定尺;切损率 > 定尺加价幅度 → 买不定尺自己切。
换成利用率说法:余料利用率 >(1 − 定尺加价幅度)就该定尺。两头都是钱——定尺省的是料钱,多付的是加价,两个百分比放在同一把尺子上比大小即可。
代入演算两次(加价幅度为假设值,仅示范算法):若定尺加价 2%,利用率门槛是 98%,表 2 里 1300mm(86.7%)和 1800mm(90.0%)都该买不定尺;若加价 5%,门槛降到 95%,这两行结论仍然不变。可见加价越低,定尺的适用范围越宽。
什么情况下定尺反而不划算?
判断式算出来「该定尺」,仍有四种情况要改买不定尺。
一是余料无处可用。单一订单、单一长度,厂里没有别的活儿能吃尾段,那截料就是纯废料——定尺替你把余料买走了,但你已经为此付了加价,等于付两次钱。
二是多规格小批量。一个订单五六种长度、每种几十支,定尺要分别排产,交期与起订量都难对齐;此时买一批不定尺回来自己配切更灵活。
三是交期压得紧。现货规格常规订单 3–7 天,而定尺与加工类订单按排产沟通,交期要写入合同。急上线时,多等的那几天往往比省下的料钱更贵。
四是单件长度接近或超过可切上限。这种情况定尺做不到,只能按合同约定协商替代方案,不要用常规规格的经验值去套。
下单时长度口径怎么写才不吃亏?
长度争议比材质争议更常见,因为它不在材质证明上,只在合同那几行字里。五项写清,事后基本不必扯皮。
第一项,写买法。明确写「定尺 / 倍尺 / 不定尺」,倍尺还要写清是几倍尺;只写「按图交货」不够。第二项,写单件长度与允许偏差,长度是名义值还是上下限、正负各多少,一并写明——判定口径不同,结论可能相反。第三项,写件数与支数,以及允许溢短装多少,定尺按支计价时这一项直接决定结算数量。第四项,写余料归属与断面验收:尾段归谁、切口是否要求无毛刺、断面按哪个标准验收;本公司切割工序的断面口径是「按合同标准验收」,合同没写的部分不作承诺。第五项,写随货资料:材质证明、炉批号与长度检验记录是否随货,无缝管带炉批号可溯源,混批后追不回来。
规格范围见 不锈钢无缝管(外径 3–159mm、壁厚 0.15–10mm,现货 2000 余种);小口径薄壁按长度分切见 不锈钢毛细管(外径 0.2–8mm、壁厚 0.015–0.5mm,直管定尺与成卷盘管两种形态);切割、斜口与端面处理见 不锈钢深加工服务。定完长度要核算吨位与过磅差,用 不锈钢管重量计算公式。
一句话结论:三种买法比的不是单价,是「切损率」与「定尺加价幅度」谁更小;利用率高过「1 减低加价幅度」就定尺,否则买不定尺自己切。长度、偏差与断面以合同约定标准验收,规格以最新规格表为准,材质与批次以材质证明为准。